



Kas tiksliai įgalina pjovimo procesą, kad būtų pasiektas toks tikslus formavimas?
Kodėl kiekvienas štampuotas gaminys turi remtis pjovimo štampu?
Nors gali atrodyti, kad tai paprastas pjovimo procesas,štampo gamybaiš tikrųjų yra pati pjaustymo siela.
1. Pjovimo štampas iš esmės yragaminio formavimo šablonas.
Pjovimo štampavimo procesuose gaminio kontūrai, skylių skersmenys, raukšlių linijos ir išpjovų raštai atkuriami pagal štampavimo briaunos geometriją; presas tik tiekia vertikalią jėgą, o galutiniai matmenų nuokrypiai ir briaunų kokybė priklauso nuo štampo gamybos tikslumo.
2. Pjovimo štampas tiesiogiainustato matmenų tikslumąirderlingumo normagatavo produkto.
Daugelį partijų nukrypimų, įtrūkimų ir drožlių problemų galima atsekti pačiame pjovimo štampelyje.
Kraštų aštrumas, kietumas ir kontūro nuokrypis – tiesiogiai veikia partijos matmenų nuoseklumą, įtrūkimų atsiradimą ir skilimo riziką.
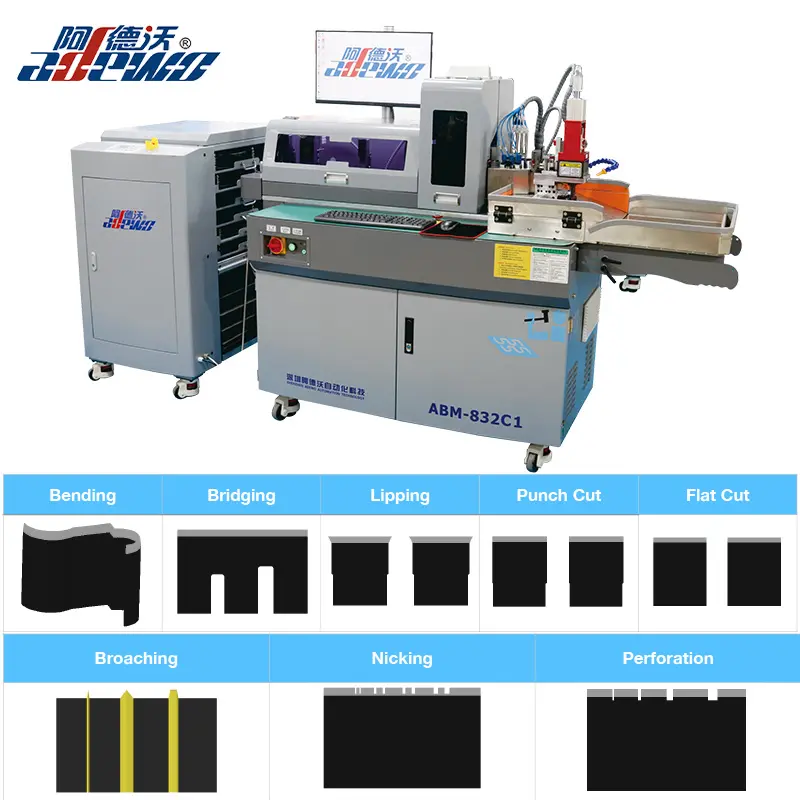
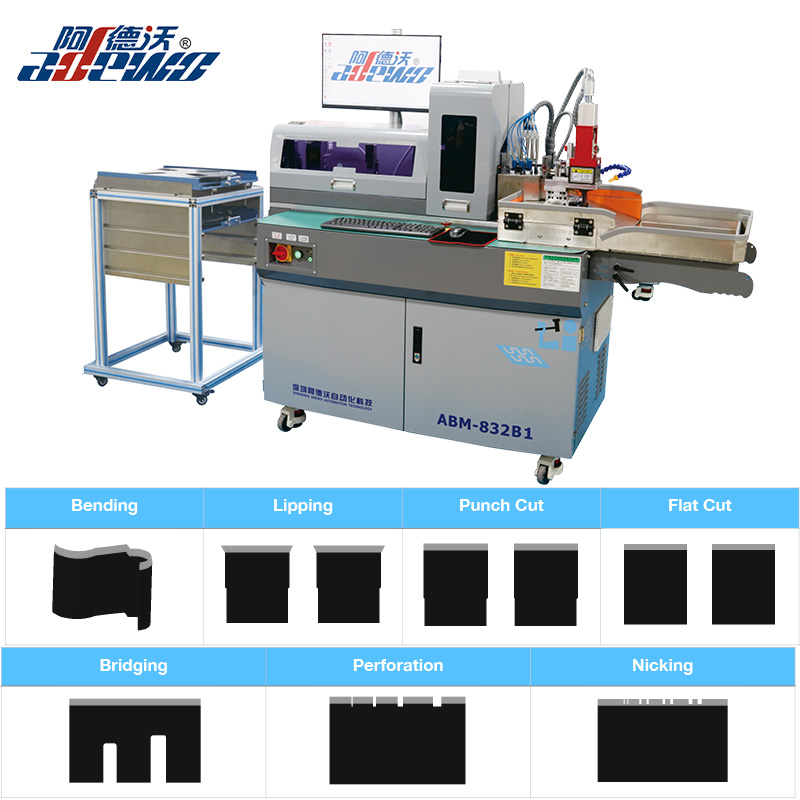
Mūsų lenktų ašmenų lenktuvų serija (A1, B1, A2580) užtikrina štampo kokybę dėl šių techninių savybių:
· Maitinimo tikslumas:Dviejų spaustukų ir varžtų padavimasmechanizmas su pakartotiniu padėties nustatymo tikslumu±0,03 mm, užtikrinant nuoseklias lenkimo taško koordinates;
·Perforavimo įrenginys: Modulinė štampo konstrukcija su reguliuojamu tarpu (suderinama su 0,45–1,05 mm storio taisyklėmis).
· Lenkimo formavimas:Servo valdomas lenkimo kampassulenkimo lygumas 0,2 mm, suporuotas sugreitai keičiamas vidinis velenaskad atitiktų įvairaus storio ir skersmens ašmenis.
·Specializuotos funkcijos:
B1 integruota nikavimo stotis su reguliuojamu gyliu (minimalus0,2 mm) išankstiniam pakuočių suglamžymui;
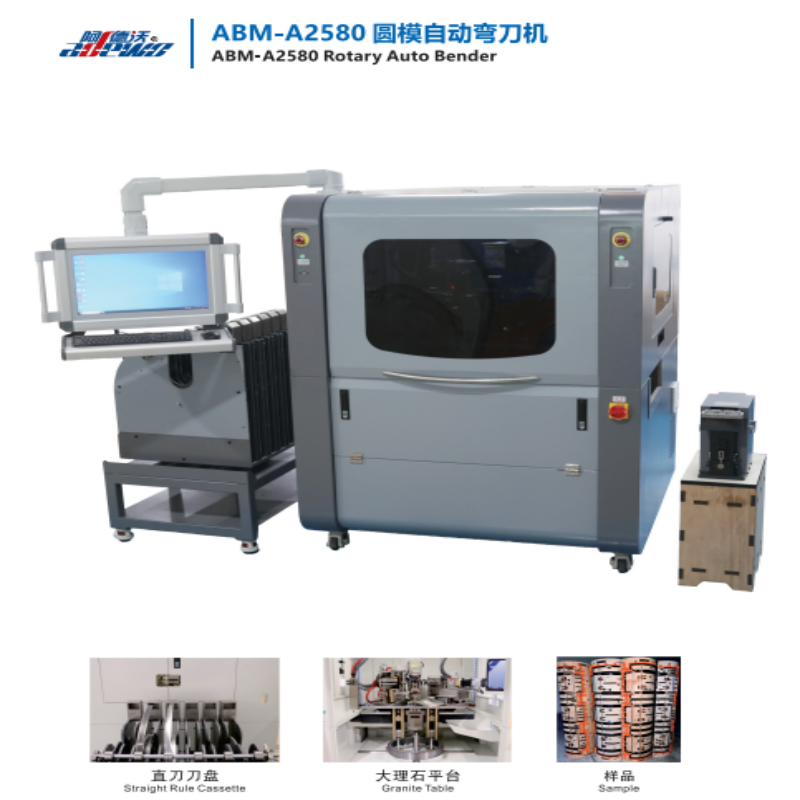
A2580 yra pritaikytas sukamiesiems štampams, laikantiems ašmenų aukštį nuonuo 22 iki 30 mm,
su automatiniu tilto perforavimo, lipnavimo ir kitų sudėtingų funkcijų vykdymu.
3. Konkrečios medžiagos sprendimai:
· Minkštos putos → naudokite didelio kietumo pagrindą, kad išvengtumėte gniuždymo;
· Itin plonoms plėvelėms → reikalingas kraštų šlifavimo aukštis ≤ 0,01 mm, o tai pasiekiama naudojant pasirenkamą preciziško šlifavimo procesą.
Kai antgalis yra nustatytas, serija iš naujomatmenų nuokrypis išlaikomas ±0,1 mm ribose, supakartojamumo paklaida < 0,05 mm, žymiai pašalinant rankinio pjovimo kintamumą.
Mūsų sprendimai, tinkami tiek prototipų eksploatacijai, tiek masinei gamybai, sumažina keitimo laiką ir sutrumpina pristatymo ciklus.
Rekomenduojamos naujienos:
Kokias dėžutes galite padaryti naudodami automatinį lenktuvą ABM-832C1?
A2580 rotacinis automatinis lankstiklis: tikslumas ir efektyvumas gaminant štampus