
Autoriaus teisės © 2022 Adewo Automation Equipment Co.,ltd. Visos teisės saugomos.
Links Sitemap RSS XML Privatumo politika

Popieriniai maišeliai yra visur – bakalėjos parduotuvėse, mažmeninės prekybos parduotuvėse, išsinešimui skirtų prekių prekystalių. Tačiau po kiekvienu švariu, gerai sulankstytu popieriniu maišeliu slypi įrankis, kurio dauguma žmonių niekada nemato: štampas. Popierinio maišelio štampas yra faneros plokštė su aštriomis plieninėmis taisyklėmis (pjovimo taisyklė) ir raukšlėjimo taisyklėmis, išdėstytomis lazeriu iškirptose plyšiuose. Paspaudus ant popieriaus, jis supjausto maišelio formą ir vienu judesiu sukuria lenkimo linijas.
Jei dirbate pakavimo versle, žinodami, kaip gaminami šie štampai ir kaip juos pagaminti greičiau bei tiksliau, jūsų gamyba gali iš esmės pakeisti. Šiame vadove žingsnis po žingsnio pateikiamas visas štampo gamybos procesas.
Prieš pradėdami žingsnius, išsiaiškinkime, ką iš tikrųjų statote.
Popierinio maišelio štampas yra plieno taisyklė. Jį sudaro trys pagrindinės dalys:
- Stalviršis: stora faneros lenta, paprastai 12–18 mm, pagaminta iš beržo arba klevo faneros. Jis turi būti tvirtas, plokščias ir stabilus, nes bet koks deformavimas išmes visą štampą.
- Pjovimo taisyklės: ploni plieniniai peiliukai, dažniausiai 2 pt arba 3 pt storio, pjaunantys popierių.
- Sulenkimo taisyklės: trumpesnės, tiesios taisyklės, pagal kurias įspaudžiamos lankstymo linijos į popierių jo nepjaustant.
Dizaineris CAD programinėje įrangoje (AutoCAD, Illustrator arba Cimex) sukuria štampavimo maketą, naudodamas skirtingas spalvas arba sluoksnius, kad atskirtų pjovimo linijas nuo raukšlių linijų. Failas eksportuojamas kaip DXF arba DWG – standartiniai štampavimo programinės įrangos formatai. Tada procesas persikelia į dirbtuves.
Prieš pradėdami įsitikinkite, kad turite:
- Stalviršis: 12–18 mm lazerinė fanera (beržo arba klevo)
- Pjovimo taisyklės: 2pt (0,71 mm) arba 3 pt (1,07 mm) plieno juostos
- Sulenkimo taisyklės: paprastai 2 pt arba 3 pt, trumpesnės nei pjovimo taisyklės
- Gumos išstūmimo medžiaga: guminės juostelės, išdėstytos aplink taisykles, kad po pjovimo nustumtų popierių
- CAD dizaino failas: DXF arba DWG formatas
- Lazerinio pjovimo mašina (arba prieiga prie jos)
- Taisyklių lenkimo įranga (rankinė arba automatinė)
- Sulenkimo pjovimo mašina
Viskas prasideda nuo dizaino. Jums reikalingas CAD brėžinys, kuriame tiksliai parodyta, kur maišelis bus pjaustomas ir kur bus sulankstytas. Pagalvokite apie tai kaip apie mirties planą.
- Patvirtinkite maišelio stilių, dydį, popieriaus storį ir lankstymo struktūrą.
- Sukurkite arba gaukite CAD failą DXF arba DWG formatu.
- Aiškiai pažymėkite trijų tipų linijas: pjovimo linijas (ištisas), raukšles (taškines arba brūkšnines) ir perforavimo linijas, jei reikia.
- Dar kartą patikrinkite savo matmenis. Maža dizaino klaida tampa didele matricos klaida.
Kai dizainas bus paruoštas, importuokite DXF failą į pjovimo lazeriu programinę įrangą.
- Nustatykite mastelį ir pradžios tašką.
- Nubrėžkite sluoksnius, kad programinė įranga žinotų, kurios linijos yra pjovimo linijos, o kurios – raukšlių linijos.
- Įveskite štampavimo plokštės storį ir medžiagos tipą.
- Nustatykite lazerio galią, pjovimo greitį ir plyšio kompensavimą.
„Plyšys“ yra plyšio, kurį lazeris įdegina į plokštę, plotis. Tai labai svarbu. Jei plyšys per platus, taisyklė bus laisva ir gali išsitraukti spaudimo metu. Jei lizdas per siauras, lenta gali deformuotis ar net suskilti. Standartinis lizdo plotis yra 2 pt (apie 0,71 mm) arba 3 pt (apie 1,07 mm).
Padėkite faneros štampavimo lentą ant mašinos stalo. Sulygiuokite jį su nuliniu tašku ir tvirtai užfiksuokite. Pjovimo metu pasislenkanti lenta reiškia sugadintą štampą. Dauguma šiuolaikinių mašinų naudoja zondą arba automatinio sekimo sistemą, kad prisitaikytų prie nedidelių lentos storio svyravimų, išlaikant lazerį pastoviu atstumu.
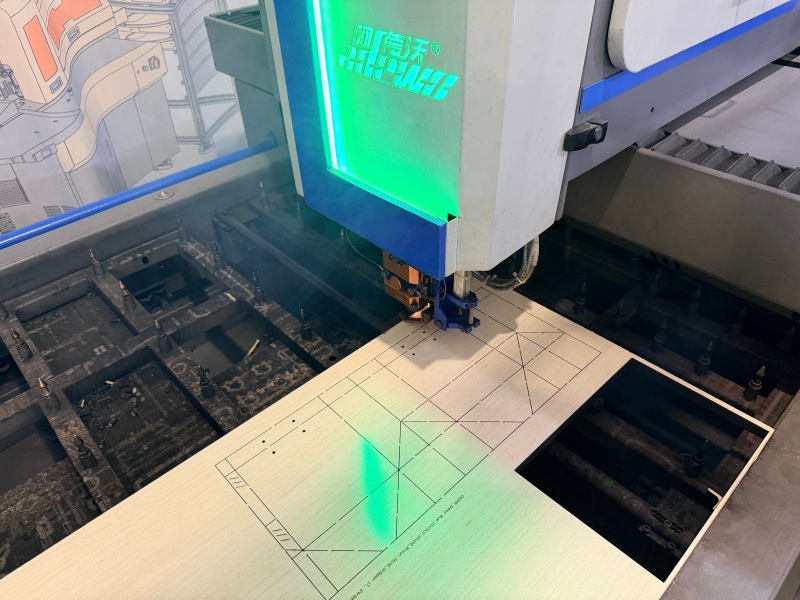
Čia pradeda formuotis kauliukas. CO2 lazeris įdegina tikslius plyšius į fanerą išilgai pjovimo ir raukšlių linijų.
- Paleiskite pjovimo programą ir stebėkite keletą pirmųjų plyšių.
- Patikrinkite, ar lizdo plotis ir gylis atitinka jūsų specifikacijas.
- Stebėkite tiltus – mažas nenupjautas dalis, kurios laiko lentą kartu tarp glaudžiai išdėstytų taisyklių.
- Po pjovimo pašalinkite atliekas ir apžiūrėkite lentą.
Lazeris nepjauna iki galo. Jis išdegina pakankamai gilius plyšius, kad galėtų saugiai laikytis taisyklių, o lentos dugnas nepažeistas.
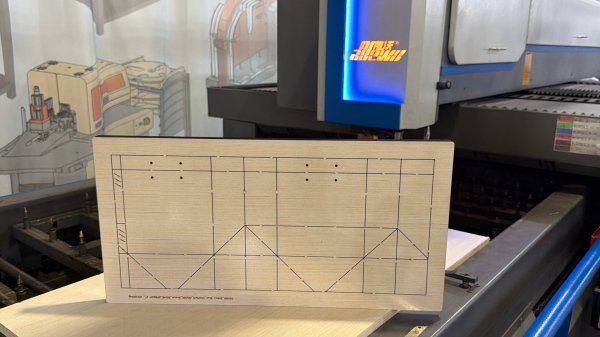
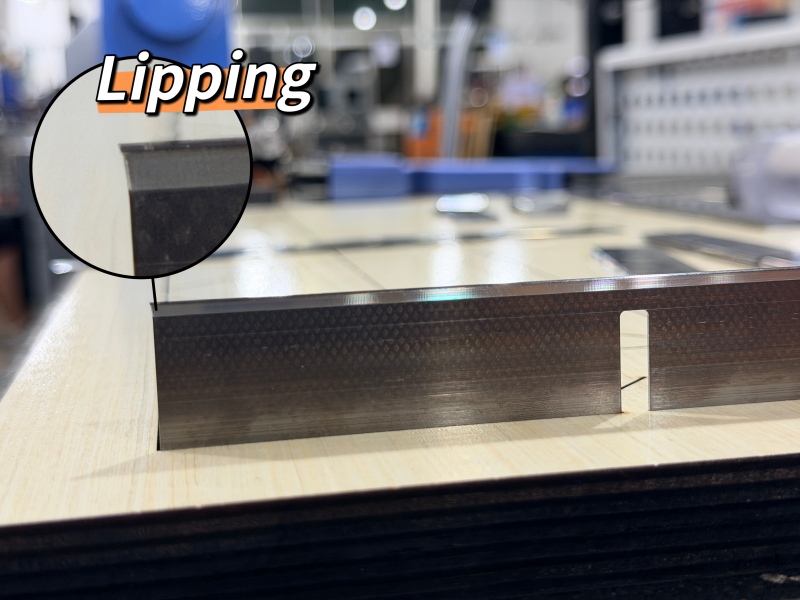
Dabar reikia suformuoti plieno taisykles, kad jos atitiktų štampo dizainą. Pjovimo taisyklės yra aštrūs ašmenys; raukšlių taisyklės yra bukos ir šiek tiek trumpesnės.
- Pasirinkite tinkamą savo štampavimo lentos taisyklės storį ir aukštį.
- Sulenkite taisykles, kad jos atitiktų CAD dizaino kreives ir kampus.
- Iškirpkite kiekvieną taisyklę iki reikiamo ilgio.
- Sudėtingoms formoms gali tekti perbraukti (iškirpti) taisykles įtempimo vietose, kad būtų išvengta įtrūkimų.
Rankinėse parduotuvėse tai daroma naudojant taisyklingą lenktuvą ir pjaustytuvą. Pažangesnėse parduotuvėse automatinė lenkimo mašina tvarko visą procesą iš skaitmeninės bylos, lenkimo ir pjovimo taisykles su daug mažiau rankinių klaidų.
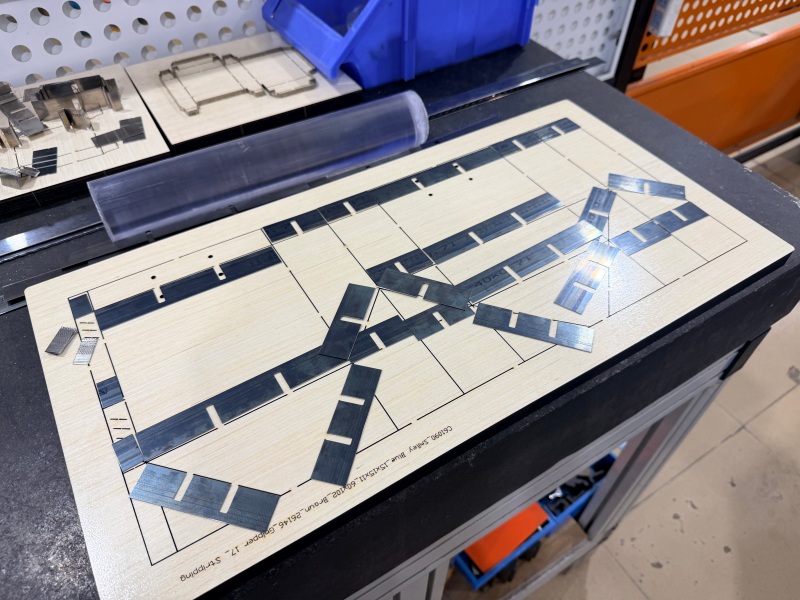
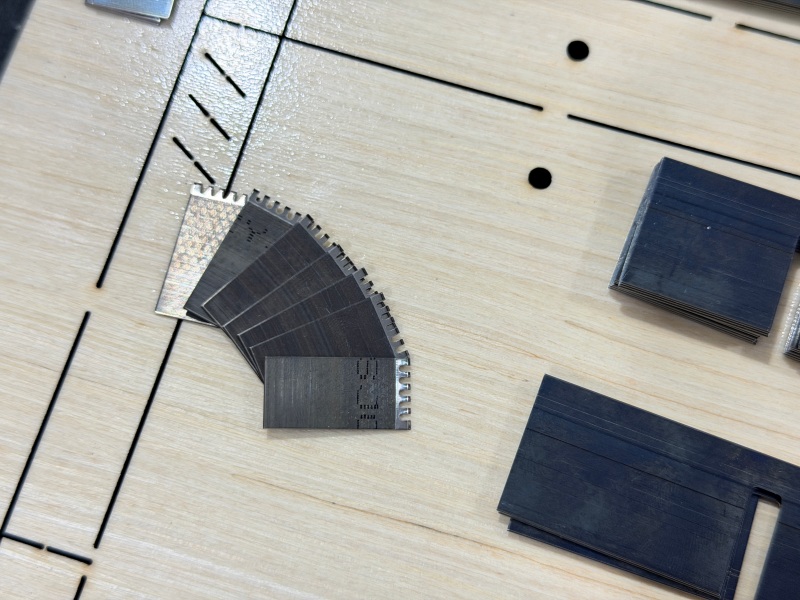
Kai lenta nupjauta ir suformuotos taisyklės, laikas surinkti štampus.
- Įdėkite pjovimo taisykles į plyšius išilgai pjovimo linijų.
- Įdėkite raukšlių taisykles išilgai raukšlių linijų.
- Patikrinkite, ar kiekviena taisyklė yra tinkamame aukštyje ir tvirtai telpa į plyšį.
- Įsitikinkite, kad visos taisyklės yra lygios. Taisyklė, kuri sėdi per aukštai, pjauna per giliai; jei sėdi per žemai, popierius visiškai praleis.
Šis žingsnis dažnai vadinamas „taisyklės įterpimu“ arba „štampų surinkimu“. Tai smulkmeniškas darbas, tačiau tai reiškia, kad tai yra skirtumas tarp švaraus ir netvarkingo.
Įvedus taisykles, jums reikia gumos. Guminės juostelės dedamos aplink taisykles, šiek tiek aukščiau nei pjovimo briauna. Jų darbas paprastas: kai štampas nuspaudžiamas ir perpjauna popierių, guma nustumia popierių atgal nuo štampo, kad jis nepriliptų.
- Padėkite gumines juosteles tolygiai aplink visas taisykles.
- Įsitikinkite, kad guma yra aukščiau už taisyklės kraštą.
- Patikrinkite, ar guma neužstoja jokių pjovimo ar raukšlių vietų.
- Patikrinkite išmetimą spausdami popieriaus lapą prie štampo ir pakeldami jį.
Prieš pradedant gaminti, turite jį išbandyti.
- Atlikite tikrosios popierinio maišelio medžiagos bandomąjį pjūvį.
- Patikrinkite pjovimo kokybę: ar pjūviai švarūs? Ar popierius iki galo perpjautas?
- Patikrinkite raukšlių kokybę: ar popierius švariai susilanksto išilgai raukšlių linijų? Bet koks įtrūkimas ar plyšimas reiškia, kad reikia pakoreguoti raukšlių taisykles.
- Patikrinkite išstūmimą: ar popierius sklandžiai išleidžiamas iš štampo?
- Prireikus pakoreguokite visas taisykles arba gumą.
- Kai viskas bus teisinga, išvalykite štampą, pažymėkite ant jo maišelio tipą ir dydį ir tinkamai laikykite.
Gaminant popierinių maišelių štampus, pagrindiniai įrangos žingsniai yra štampavimo lentos pjaustymas, plieno taisyklių lenkimas ir raukšlių taisyklių paruošimas. Adewo siūlo tris mašinas, kurios apima šiuos etapus. Kiekvienas iš jų gali būti naudojamas atskirai arba kaip nedidelės gamybos linijos dalis.
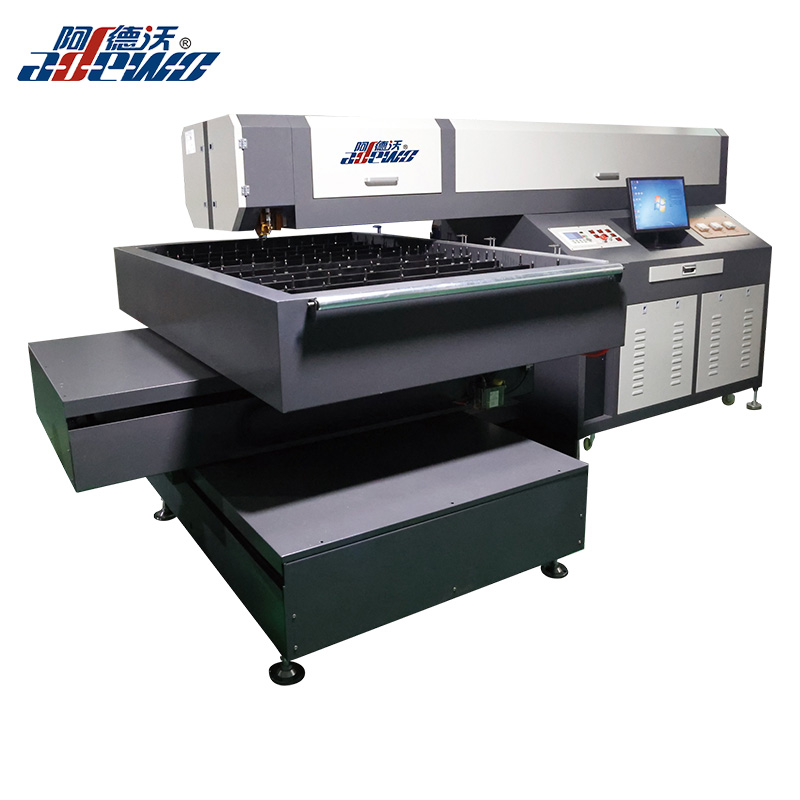
1. ADW-LC600 fiksuota galvute lazerinio pjovimo mašina
Paruošus štampo dizainą, pirmasis gamybos etapas yra štampavimo lentos pjaustymas. ADW-LC600 yra lazerinė pjovimo mašina, sukurta šiam darbui.
Jame naudojama fiksuota lazerio galvutė ir judantis stalas, todėl pjovimas išlieka stabilus. Importuota įžeminimo rutulinė sraigtinė pavara suteikia ilgaamžiškumo ir didelio tikslumo, o skersinė konstrukcija palaiko ilgalaikį veikimą. Automatinio sekimo pjovimo sistema leidžia vienu ėjimu pjauti įvairaus storio lentas, o veidrodį ir lęšį lengva pakeisti ir išvalyti. Jis gali apdoroti fanerą nuo 6 mm iki 22 mm, taip pat PVC plokštę, akrilą ir plieną iki 3 mm.
| Prekė | Specifikacija |
|---|---|
| Darbo zona | 1200 × 1800 mm (pritaikoma) |
| Lazerio kelias | Fiksuota lazerio galvutė, stalas juda |
| Pavaros tipas | Importuotas įžemintas rutulinis varžtas |
| Pjovimo medžiagos | 6–22 mm fanera, PVC, akrilas, plienas <3 mm |
| Failo formatas | AI, DST, PLT, BMP, DXF |
| Maitinimas | Vienfazis 220V, 50/60Hz, 10A |
2. ABM-832A2 automatinis lenkimo staklės
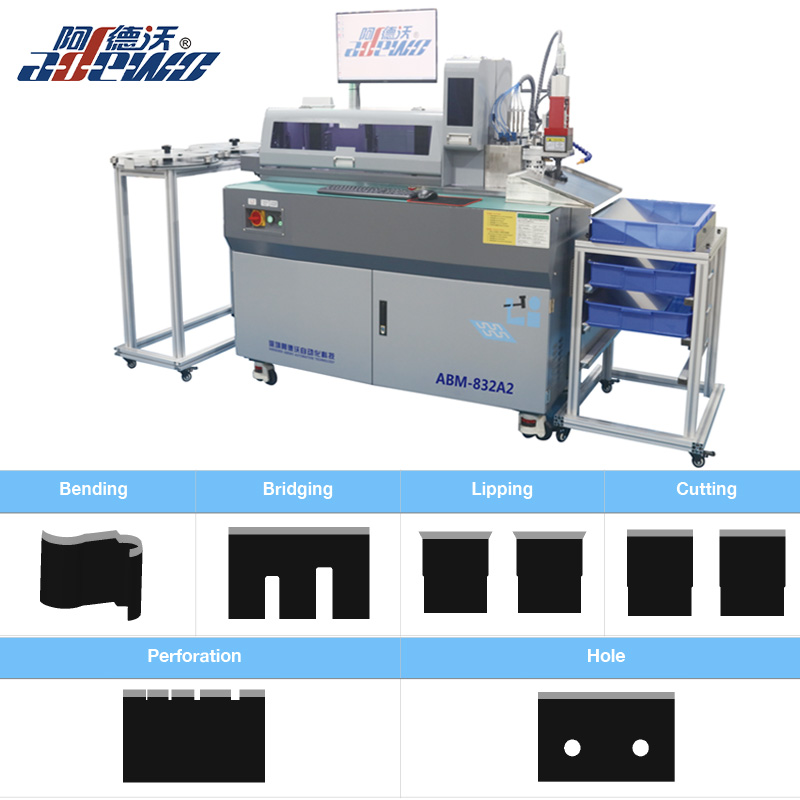
Kai štampavimo lenta yra nupjauta, plieno taisyklės turi būti sulenktos ir supjaustytos, kad atitiktų popierinio maišelio formą. ABM-832A2 automatizuoja šį veiksmą.
Sujungia lenkimą ir pjovimą viena operacija, todėl procesas tampa saugesnis ir efektyvesnis. Kelių perforavimo įrankis siūlo tokius pasirinkimus kaip lipdymas, pjovimas formomis, tiltas, skylė ar perforacija, o kiekvienas įrankis yra nepriklausomas ir lengvai pakeičiamas. Dvigubi spaustukai su sraigtiniu kreiptuvu leidžia nuolat veikti, o išmaniąją programinę įrangą lengva naudoti su keliomis kalbomis. Jis palaiko nuo 0,45 mm iki 1,05 mm storio liniją ir nuo 8 mm iki 32 mm aukščio.
| Prekė | Specifikacija |
|---|---|
| Taisyklės storis | 0,45, 0,53, 0,71, 1,05 mm |
| Taisyklės aukštis | 8–32 mm |
| Pagrindinės funkcijos | Lenkimas, lipdymas, pjovimas formomis, tiltas, plokščias pjovimas |
| Pasirenkamos funkcijos | Perforacija, skylė |
| Failo formatas | DXF, DWG |
3. ABM-X1E PRO ilgio rūšiavimo raukšlių pjovimo staklės
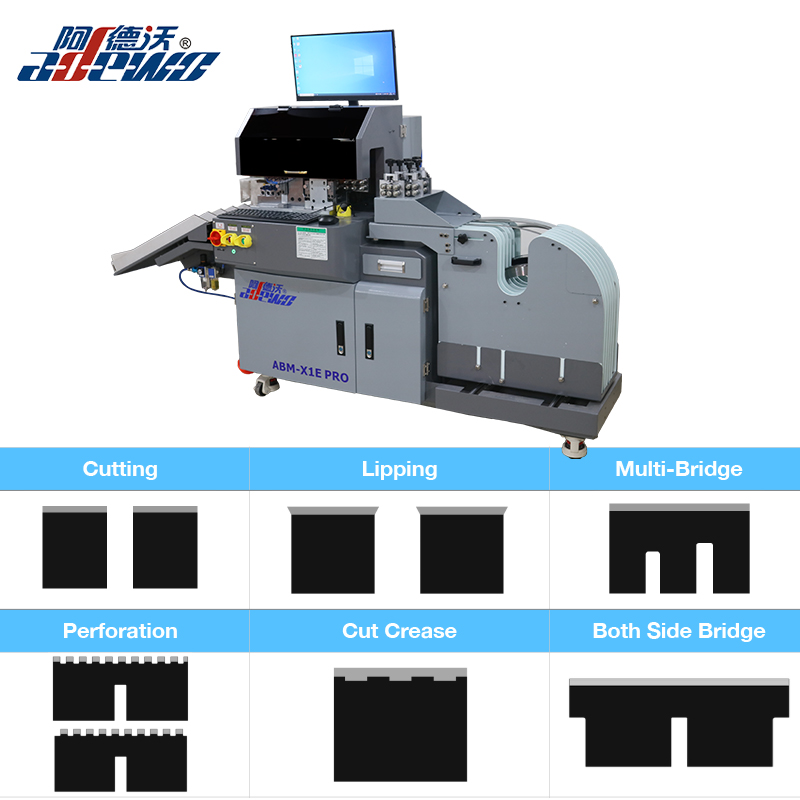
Sulenkimo taisyklės yra svarbios švariems popierinių maišelių raukšlėms. ABM-X1E PRO padeda tiksliai paruošti raukšlių taisykles ir susijusias funkcijas.
Programinė įranga automatiškai nustato skirtingus ilgius, todėl jums nereikės jų rūšiuoti rankiniu būdu. Įrankius galima tinkinti, įskaitant pašalinimo taisyklės ir 4 pt / 8 pt lazerinio raukšlių parinktis. Kiekvienas įrankis yra nepriklausomas ir lengvai pakeičiamas, o servo variklis valdo automatinį tiltelį ir automatinį pjovimą. Perforacijos plotį ir nupjautą raukšlę galima nustatyti programine įranga. Kelių taisyklių kasetėje telpa iki septynių plieninių juostelių ritinių, todėl keisti paprasta ir saugi. Įrenginys taip pat palaiko anglų ir kinų programinę įrangą ir turi nedidelį plotą.
| Prekė | Specifikacija |
|---|---|
| Taisyklės storis | 0,71, 1,05, 1,42 mm |
| Trijų įrankių funkcijos | Tiltavimas, pjovimas, lipdymas, abiejų pusių tiltas |
| Keturių įrankių funkcijos | Tiltavimas, pjovimas, lipdymas, tiltas iš abiejų pusių, perforavimas |
| Pasirenkamos funkcijos | Iškirpti raukšles, iškirpti kampą, 4 pt / 8 pt raukšlių taisyklė, pašalinimo taisyklė |
| Failo formatas | DXF, DWG |
- Popierinius maišelius gaminančios parduotuvės nuolat miršta, norinčios sutrumpinti apyvartos laiką.
- Pakavimo įmonės, kurioms reikia greitesnės štampų gamybos, kad būtų laikomasi griežtų pristatymo grafikų.
- Gamintojai, ieškantys geresnio nuoseklumo ir pakartojamumo įvairiose darbo vietose.
- Įmonės, planuojančios padidinti popierinių maišelių gamybą, proporcingai nedidindamos darbo sąnaudų.
Popierinio maišelio gamyba yra kelių etapų procesas, reikalaujantis tikslumo kiekviename etape – nuo CAD projektavimo ir pjovimo lazeriu iki lenkimo, įkišimo, gumavimo ir testavimo. Jei kurį nors iš šių veiksmų padarote neteisingai, tai reiškia, kad štampas nepjauna švariai, netinkamai susiglamžo arba netrunka.
Geros naujienos yra tai, kad didžioji šio proceso dalis gali būti automatizuota. Jei gaminate popierinių maišelių štampus ir norite pagerinti greitį, tikslumą ar nuoseklumą, verta ištirti šias mašinas. Galite susisiekti su „Adewo“, kad gautumėte demonstracinę versiją, mašinos specifikacijas arba techninę pagalbą, pritaikytą jūsų gamybos poreikiams.
Autoriaus teisės © 2022 Adewo Automation Equipment Co.,ltd. Visos teisės saugomos.
Links Sitemap RSS XML Privatumo politika