
Autoriaus teisės © 2022 Adewo Automation Equipment Co.,ltd. Visos teisės saugomos.
Links Sitemap RSS XML Privatumo politika

Suglamžymo taisyklė Apdorojimas už pakuočių
Pakuotė gali atrodyti paprasta iš išorės, tačiau galutinį kartoninės dėžutės veikimą lemia daugybė jos štampų struktūros detalių. Pakuotė turi susilankstyti reikiamoje padėtyje, sklandžiai atsidaryti, išlikti stabili gamybos metu ir, kai kuriais atvejais, kontroliuojamai suplėšyti ar atskirti.
Gaminant štampus, šie reikalavimai paverčiami skirtingomis linijų struktūromis. Sulenkimo taisyklės, pjovimo linijos, perforavimas ir tilteliai turi skirtingą paskirtį, o jų padėtis turi atitikti pakuotės dizainą.
Štampo gamintojams iššūkis yra ne tik paruošti skirtingo ilgio linijas. Svarbesnė užduotis yra užtikrinti, kad kiekviena apdorota linija atitiktų struktūrą, kurios reikalaujama galutinėje dėžutėje.
Ne kiekvienai paketo daliai reikia vienodo apdorojimo
Sulankstomoje kartoninėje dėžutėje paprastai yra plokštės, sulankstomos dalys, angos ir jungiamosios vietos. Šios skirtingos dalys neatlieka tos pačios funkcijos, todėl jos ne visada gali naudoti to paties tipo liniją.
Sulenkimo taisyklė daugiausia naudojama kuriant kontroliuojamą lankstymo liniją. Jis nukreipia kartoną, kad jis sulankstytų iš anksto nustatytoje padėtyje, visiškai jo neperpjovus.
Pjovimas naudojamas ten, kur reikia visiškai atskirti medžiagą. Perforacija tinka toms vietoms, kuriose reikia kontroliuojamo plyšimo, o tilteliai gali išlaikyti tam tikras dalis sujungtas po pjovimo.
Viename štampelyje šios struktūros gali veikti kartu. Galutinis rezultatas priklauso ne tik nuo individualaus apdorojimo būdo, bet ir nuo to, ar kiekviena eilutė yra teisingai išdėstyta kitų atžvilgiu.
Pjovimas: reikiamo ilgio paruošimas
Prieš surenkant raukšlių taisyklę į štampą, pirmiausia jas reikia paruošti pagal štampavimo konstrukcijoje nurodytus matmenis.
Skirtingoms dėžutės dalims reikia skirtingo ilgio. Išorinėms pjovimo sekcijoms, lankstymo sekcijoms ir specialioms konstrukcijoms gali prireikti skirtingo ilgio linijos.
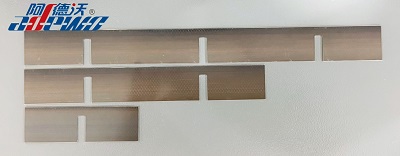
Jei linija nupjaunama per ilgai arba per trumpai, ji gali turėti įtakos jos vietai montuojant štampus. Sudėtingesnėse štampavimo konstrukcijose net nedideli skirtumai gali apsunkinti montavimą arba paveikti apdorotų dalių atitiktį originaliam dizainui.
Štai kodėl ilgio nustatymas, rūšiavimas ir pjovimas yra svarbūs linijos paruošimo žingsniai.
Gamintojams, vienu metu tvarkantiems kelias kartonines dėžutes, automatinis skirtingų linijų ilgių nustatymas taip pat gali supaprastinti paruošimo procesą ir sumažinti poreikį rankiniu būdu atskirti medžiagas prieš surenkant.
Perforacija: kontroliuojamo plyšimo kūrimas
Ne kiekviena pakuotė skirta atidaryti vien sulankstant.
Daugelyje kartoninių ir kartoninių pakuočių yra nuplėšiamos dalys, lengvai atidaromos vietos ar kitos konstrukcijos, kurias reikia atskirti rankomis. Šioms reikmėms naudojant ištisinę pjovimo liniją sekcija atsiskirtų per anksti.
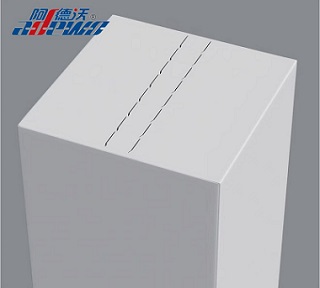
Perforacija sukuria pertraukiamą pjovimo struktūrą. Neperpjautos dalys palaiko pakuotę prijungtą prieš atidarant, o perpjautos dalys suteikia apibrėžtą kelią plyšimui.
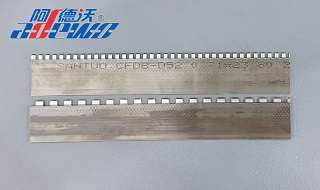
Perforacijos išdėstymas turi atitikti pakuotės struktūrą ir numatomą atidarymo būdą. Per daug pjaunant gali susilpnėti jungtis, o nepakankamai pjaunant pakuotę gali būti sunku suplėšyti.
Štai kodėl perforavimas yra kitoks apdorojimo reikalavimas nei pjovimas, ir raukšlėjimas.
Tiltas: Ryšio taškų palaikymas
Kitas įprastas reikalavimas – po pjovimo tam tikros kartono dalys turi būti sujungtos.
Sujungimas sukuria konkrečius ryšio taškus išilgai apdorotos linijos. Šie taškai padeda išlaikyti lapo vientisumą gamybos, tvarkymo ar vėlesnių operacijų metu.
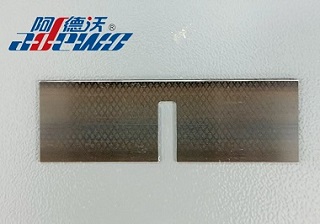
Kai kurioms štampavimo konstrukcijoms vieno tilto neužtenka. Vienoje atkarpoje gali prireikti kelių sujungimo taškų, todėl bus naudinga sujungti kelis tiltus.
Kai kurioms konstrukcijoms taip pat gali prireikti abiejų pusių tiltelių su atitinkamomis tilto padėtimis abiejose linijos pusėse.
Į tiltų vietą, skaičių ir išdėstymą reikia atsižvelgti kartu su štampų konstrukcija. Jų paskirtis yra ne tik pridėti jungties taškus, bet ir užtikrinti reikiamą pusiausvyrą tarp pjovimo ir likusio sujungimo.
Lūpavimas: kampų pjovimo tobulinimas
Kai kurioms kartoninėms konstrukcijoms reikia papildomo apdorojimo eilutės pabaigoje, ypač kai susikerta kelios eilutės arba kai svarbus švarus kampas.
Lūpavimas sukuria įpjovą taisyklės pabaigoje. Kartono pjaustymo metu tai gali padėti sumažinti kartono likučius kampuose po pjovimo, todėl kampas bus švaresnis.
Lūpavimas taip pat gali padėti sumažinti trukdžius, kai taisyklės kertasi arba surenkamos kartu. Tai tampa aktualesnė, kai štampe yra kompaktiškos arba sudėtingos linijos struktūros.
Nors apdorota įpjova yra maža, ji gali turėti įtakos gretimų linijų sąveikai ir gatavos dėžutės kokybei.
Kaip šios linijos paruošiamos prieš surenkant štampus?
Paruošimo procesas prasideda nuo skaitmeninio štampo dizaino.
Nustačius reikiamą eilutės informaciją, reikia nustatyti ir surūšiuoti skirtingus ilgius. Tada linijos gali būti iškirptos iki nurodyto ilgio, o sekcijos, kurioms reikalingas specialus apdorojimas, gali būti perforuotos, sujungtos, klijuojamos arba nuimamos.
Štampo gamintojui šie žingsniai yra glaudžiai susiję. Pjovimo ilgis, apdorojimo padėtis ir galutinis surinkimas turi atitikti originalų projekto failą.
Kadangi pakuotės struktūra tampa detalesnė, rankinis paruošimas gali apimti pakartotinį matavimą, rūšiavimą ir apdorojimą. Todėl labiau organizuotas automatizuotas paruošimo procesas gali padėti nuosekliau pereiti nuo skaitmeninio dizaino prie fizinio dizaino.
ADEWO ABM-X1E PROIlgio rūšiavimo pjovimo mašina
ADEWO ABM-X1E PRO ilgio rūšiavimo pjovimo mašina sujungia automatinį linijos ilgio identifikavimą ir rūšiavimą su pjovimo ir kelių linijų apdorojimo funkcijomis.
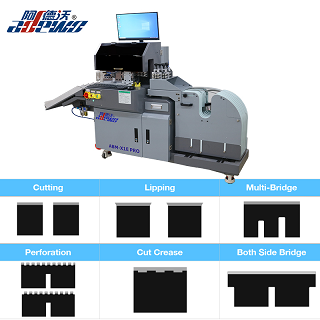
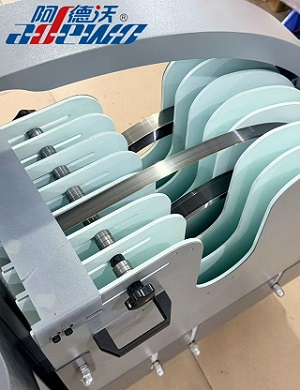
Sukurta štampavimo reikmėms, mašina palaiko 7 ritinius ir tvarko 0,71, 1,05 ir 1,42 mm storio juosteles, kurių aukštis nuo 22 iki 60 mm.
Jo apdorojimo funkcijos apima:
Rūšiavimas pagal ilgį
Pjovimas
Lūpavimas
Daugialypis tiltas
Abipusis tiltas
Perforacija
Įrenginys palaiko DXF ir DWG failų formatus, todėl apdorojimo informaciją galima paruošti iš dažniausiai naudojamų štampų projektavimo failų.
| Neprivaloma taisyklės storis | 0,71,1,05,1,42 mm |
| Palaikomas taisyklės aukštis | 22-60 mm |
| Trys įrankių funkcijos |
Tiltavimas, Pjovimas, Lipdymas, Abiejų pusių tiltas |
| Keturios įrankių funkcijos | Tiltavimas, pjovimas, klijavimas, perforavimas, abiejų pusių tiltas |
| Pasirenkamos funkcijos | Iškirpti raukšles, jungtis, 4 pt / 8 pt raukšlių taisyklė, nuplėšimo taisyklė |
| Mašinos svoris | 330 kg |
| Bendras matmuo | 1750*760*1250mm (IxPxH) |
Nuo pakuočių dizaino iki linijinio apdorojimo
Pakuotė gali atrodyti nesudėtinga, kai žiūrima kaip į gatavą gaminį, tačiau jos lankstymas, atidarymas, plyšimas ir atliekų pašalinimas yra glaudžiai susiję su už jos esančia štampo konstrukcija.
Sulenkimo taisyklė apibrėžia, kur kartonas susilanksto. Pjovimas nustato, kur medžiaga atsiskiria. Perforacija sukuria kontroliuojamą plyšimo kelią, o tiltas palaiko pasirinktus ryšius. Su klijavimu ir nuėmimu susijusios struktūros atitinka konkretesnius štampavimo reikalavimus.
Kiekvienas procesas turi savo tikslą, tačiau nė vienas iš jų neegzistuoja atskirai nuo pakuotės dizaino.
Skaitmeninis štampo failas apibrėžia reikiamą struktūrą, o tikslus linijos paruošimas paverčia šią informaciją apdorotomis linijomis, paruoštomis štampų surinkimui. Šis ryšys tarp pakuotės dizaino, štampų konstrukcijos ir linijos apdorojimo leidžia mažoms skaitmeninio dizaino detalėms tapti patikimomis funkcijomis baigtoje pakuotėje.
Kitas:
Kaip padaryti popierinio maišelio štampus
Autoriaus teisės © 2022 Adewo Automation Equipment Co.,ltd. Visos teisės saugomos.
Links Sitemap RSS XML Privatumo politika